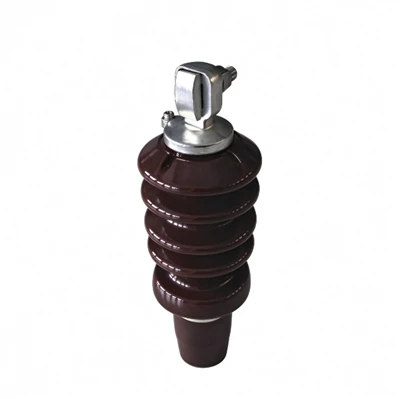
Le processus de fabrication des traversées en porcelaine pour transformateurs est un processus systématique intégrant la science des matériaux, le moulage de précision et des tests rigoureux, conçu pour garantir un fonctionnement fiable à long terme-dans des environnements à haute tension, haute température et complexes.
Préparation des matières premières et sélection des matériaux Les bagues en porcelaine sont principalement constituées de matériaux céramiques-hautes performances. Les composants communs incluent :
Alumine (Al₂O₃) : Offre une excellente résistance mécanique et stabilité thermique, largement utilisée dans les traversées moyenne et basse tension.
Oxyde de zirconium (ZrO₂) : Possède une ténacité et une résistance à l'usure élevées, adaptée aux applications nécessitant une résistance aux chocs et des performances à la fatigue élevées.
Oxyde de silicium (SiO₂) : Améliore la stabilité chimique et les propriétés d'isolation électrique.
Pour les produits à haute tension-, 8 % en mole d'Y₂O₃ sont également utilisés pour stabiliser la poudre de ZrO₂ afin d'améliorer la stabilité thermique et la capacité anti-vieillissement.
Processus de moulage : sélection de la technologie appropriée en fonction des spécifications du produit
1. Pressage isostatique (processus courant)
Actuellement, les traversées en porcelaine-haute tension utilisent généralement la technologie de pressage isostatique à froid. Après avoir chargé la poudre céramique dans un moule élastique, une pression uniforme de 100 à 200 MPa est appliquée dans un milieu liquide, ce qui rapproche la densité de l'ébauche de la valeur théorique, améliorant considérablement la consistance du produit et sa résistance mécanique. Ce procédé convient aux traversées de précision nécessitant des performances élevées, telles que les traversées en porcelaine pour les transformateurs ultra-haute tension.
2. Collage humide (pour les grandes bagues en porcelaine)
Pour les grandes traversées en porcelaine avec des niveaux de tension de 110 à 330 kV, une extrusion segmentée de l'ébauche d'argile suivie d'un collage est utilisée. Les étapes spécifiques sont les suivantes :
Extrudez un flan d'argile avec une teneur en humidité de 16,5 % à 18,2 % à l'aide d'un mélangeur d'argile sous vide ;
Sécher à l'air jusqu'à une teneur en humidité de 15,2 % à 17 %, puis affiner ;
Utiliser une solution aqueuse à 2 % de carbonate de sodium comme liant et assembler les flans sur une machine à coller à une vitesse de 50 à 80 tr/min, en éliminant les bulles d'air et l'excès d'argile ;
Enfin, terminez le raffinement du trou intérieur.
Cette méthode peut résoudre efficacement le problème du moulage intégral difficile de manchons en céramique-de grande taille.
3. Pressage à sec et moulage par injection (applications spécifiques)
Pressage à sec : convient aux formes simples et aux grands lots de pièces tubulaires industrielles, avec une efficacité de production élevée et un faible taux de rebut.
Moulage par injection : utilisé pour les petits tubes en céramique de précision, tels que les manchons de connecteurs de fibre optique ou les piliers d'implants dentaires, atteignant une précision au niveau du micron-.
4. 3Impression D (technologie émergente)
La technologie d'impression 3D par photopolymérisation est progressivement appliquée à la fabrication de tubes en céramique personnalisés, atteignant une précision de ± 20 μm, adaptés aux pièces structurelles complexes telles que les buses résistantes aux températures élevées.